Автоматическая линия окраски и сушки литых заготовок SPK
Линия полностью освобождает персонал от тяжелого ручного труда: оператору достаточно зафиксировать заготовку на конвейере и снять полностью готовое, сухое и остывшее изделие.
Почему это выгодно для производства
-
Непрерывный цикл в один поток. Заготовка проходит все этапы (от очистки до охлаждения) на одном цепном конвейере SPK-CS-125 без промежуточных перекладок.
-
Двухуровневая компоновка. Камера сушки вынесена на второй уровень, что существенно экономит полезную площадь цеха.
-
Нулевые простои. Если роботизированный комплекс встает на обслуживание, окраска продолжается в ручном режиме благодаря встроенным резервным постам.
-
Снижение энергоресурсов. Система оснащена рекуператором тепла и частотными преобразователями, которые оптимизируют работу вентиляции.
-
Безопасность по стандартам. Все элементы вентиляции, освещения и циркуляционные блоки выполнены во взрывозащищенном исполнении.
Какие задачи решает линия
Комплекс объединяет 7 ключевых технологических операций в единую цепочку:
-
Автоматический обдув деталей от пыли сдвоенным контуром вентиляции.
-
Нанесение вододисперсионных ЛКМ двумя роботами (или вручную).
-
Технологическая выдержка и растекание покрытия в закрытом тоннеле.
-
Конвективная сушка при температуре +90 °C.
-
Охлаждение изделий до +30…+40 °C перед снятием.
-
Транспортировка заготовок со скоростью 1,4 м/мин.
-
Автоматический возврат пустых траверс на стартовую позицию.
Для каких деталей разработана система
Линия оптимальна для окраски крупногабаритных и тяжелых литых заготовок:
-
Масса изделий: от 50 до 150 кг.
-
Габаритные размеры: до 1 350 × 500 × 500 мм.
-
Площадь окраски детали: от 0,76 до 3,2 м².
-
Типовая номенклатура: мосты, корпуса редукторов, ступицы, поворотные кулаки, рукава и барабаны. (Параметры комплекса могут быть скорректированы под номенклатуру вашего предприятия).
Как устроен процесс окраски
Сначала оператор вешает деталь на траверсу (для удобства работы с тяжелыми деталями доступна опция гидравлического подъемника). Далее деталь поступает в тоннель обдува, где мощный поток воздуха (12 000 м³/ч) сдувает пыль.
Следующий шаг — двухсекционная проходная камера SPK-SB-5.3.3. В первой секции работают два 6-осевых робота Fanuc LR Mate 200iD/7L. Время их цикла — около 2,5 минут. Во второй секции при необходимости оператор за 1,5 минуты может докрасить сложные участки.
После окраски деталь в течение 14 минут перемещается по закрытому тоннелю растекания, поднимаясь на второй уровень. Там она попадает в камеру сушки SPK-CB-12.4.3 (+90 °C, время обработки — 17 минут). На выходе из сушки деталь проходит тоннель принудительного охлаждения (9 метров), снижает температуру до комфортных 30–40 °C и поступает на демонтаж. Пустая траверса уходит обратно на загрузку.
Ключевые технические характеристики модулей
Окрасочная камера SPK-SB-5.3.3
-
Габариты: 5 000 × 2 700 × 3 000 мм (сэндвич-панели 80 мм).
-
Воздухообмен: 12 000 м³/ч со скоростью потока 0,25 м/с и кратностью 296 1/ч.
-
Нагрев: газовый теплообменник 95 кВт с пластинчатым рекуператором (позволяет нагревать приточный воздух с −32 до −6 °C за счет вытяжного).
-
Фильтрация: 4-ступенчатая система (класс M5 на потолке, лабиринтные G2 и стекловолокно G3 для краски, карманные G4 на вентиляторах).
Камера сушки SPK-CB-12.4.3 и охлаждение
-
Габариты: 12 300 × 3 600 × 2 600 мм (уличное исполнение, 2-й уровень).
-
Производительность вентиляции: 2 агрегата по 18 000 м³/ч.
-
Мощность нагрева: 2 газовых теплообменника по 130 кВт.
-
Охлаждение: 9-метровый тоннель с возможной опциональной установкой ККБ мощностью до 50 кВт.
Требования к энергосетям и ресурсам
-
Газоснабжение: до 11 м³/ч на покраску и до 40 м³/ч на сушку.
-
Электроэнергия: покраска — до 18 кВт; сушка — до 25 кВт; система охлаждения — до 15 кВт (плюс до 16,9 кВт при наличии ККБ); роботы — по 1 кВт на контроллер.
-
Сжатый воздух: давление до 6 бар с обязательной фильтрацией и осушкой.
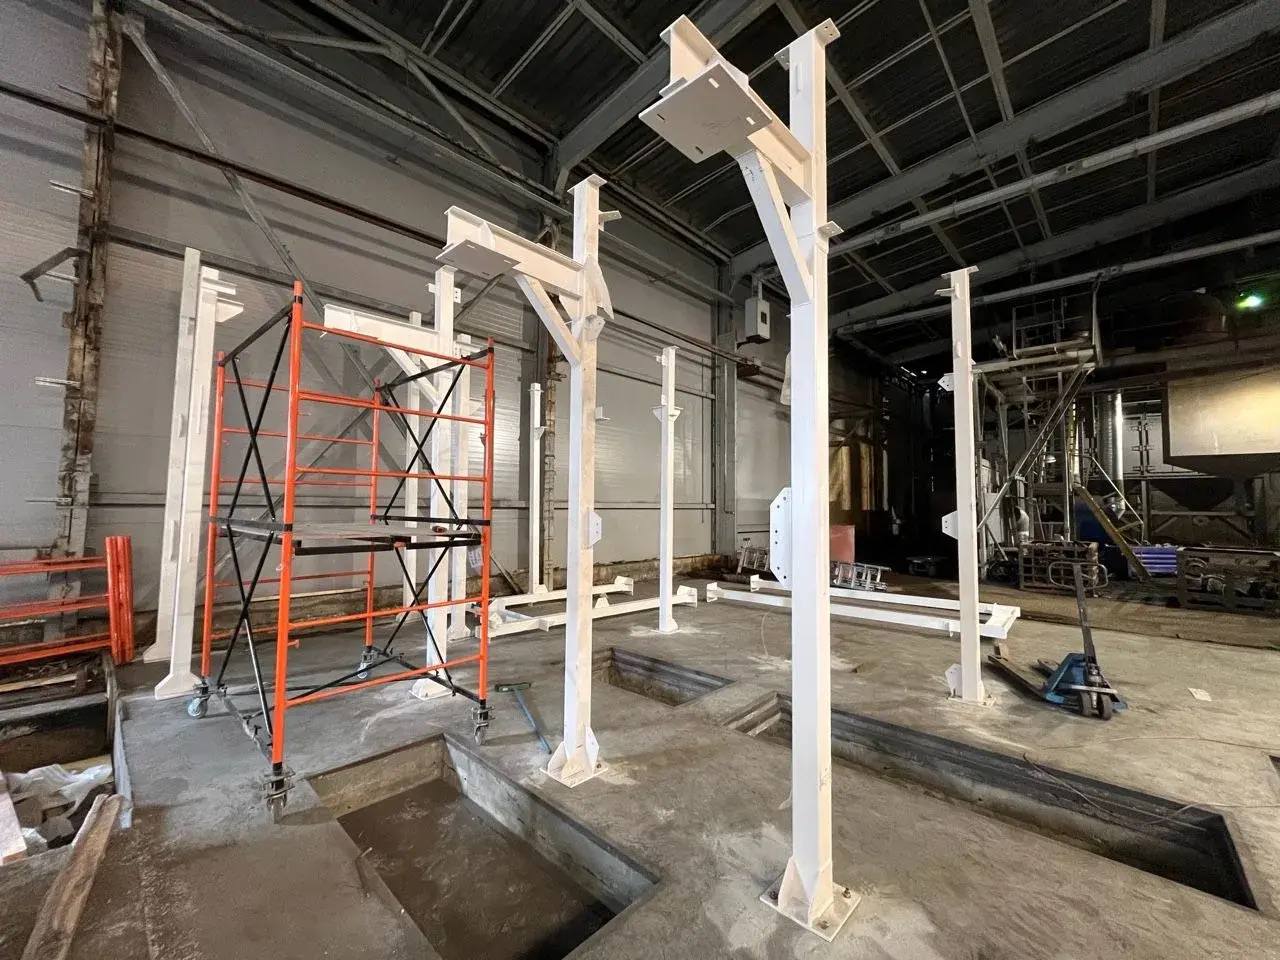
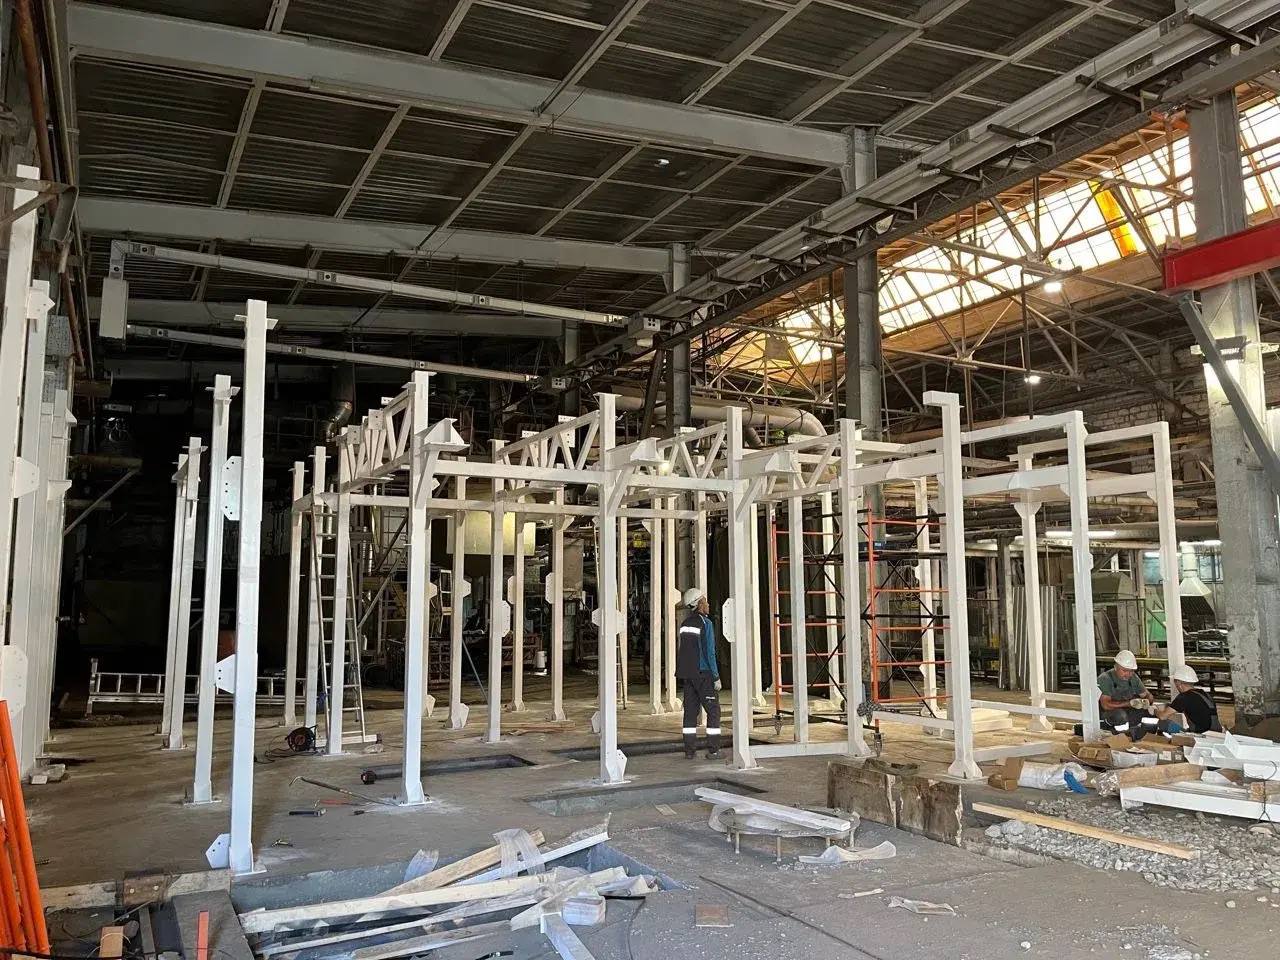
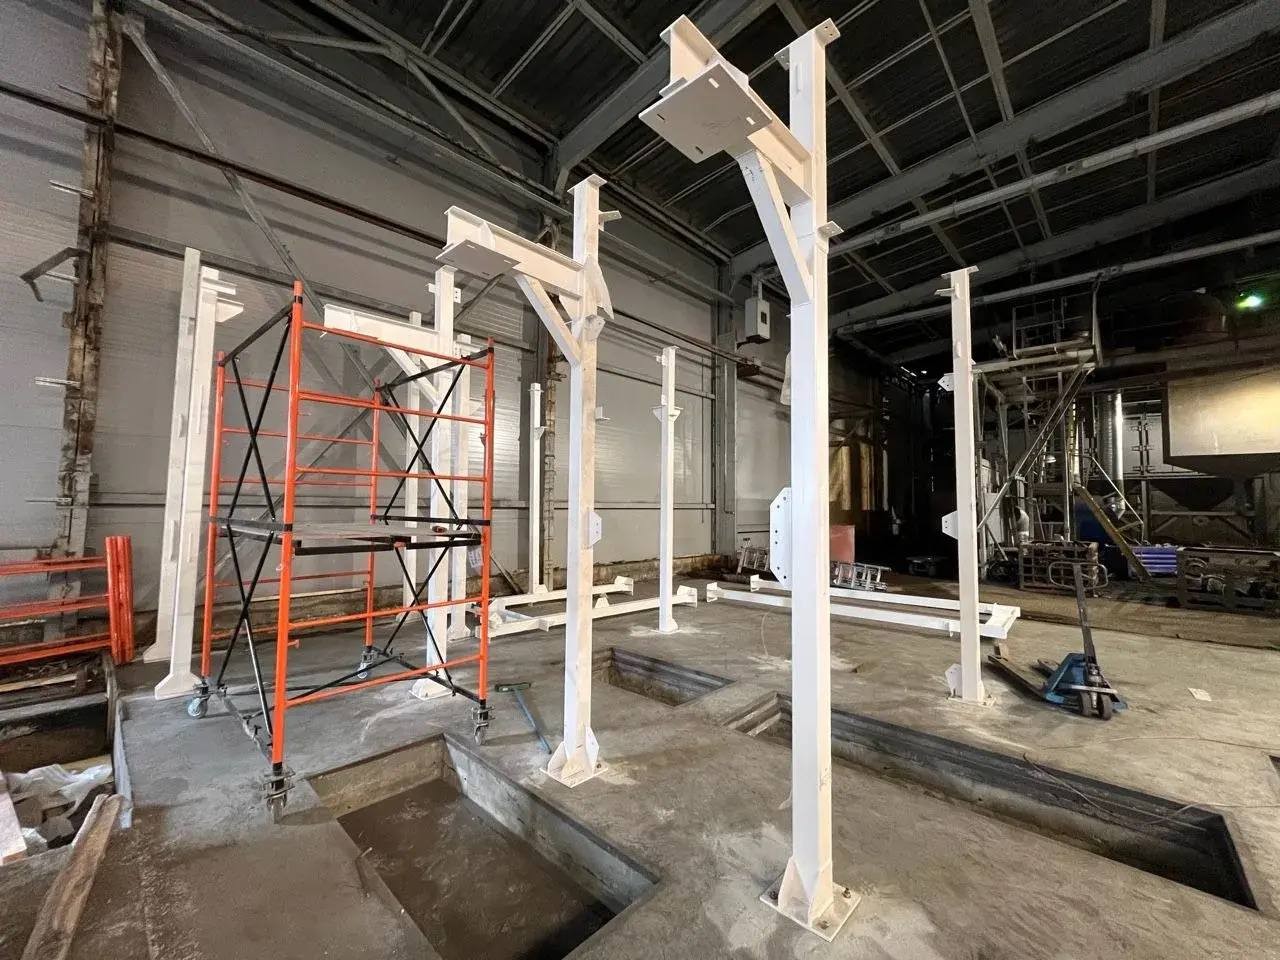
ФОТО РЕАЛИЗОВАННОГО ПРОЕКТА